Kanäle
Die Einlasskanäle verdienen besondere Aufmerksamkeit. (Anmerkung:
Die Ansaugstutzen zähle ich mit zu den Kanälen!)
Hier ist noch richtig Leistung zu holen!
Grundsätzliches zur Bearbeitung der Kanäle:
Im Grunde geht es darum, dem einströmenden Gemisch den geringstmöglichen
Widerstand zu bieten.
Deswegen müssen alle Kanten verrundet werden und sämtliche
Grate weichen.
Bei den Twins gibt es im Wesentlichen drei Zonen, die besonderer
Aufmerksamkeit bedürfen:
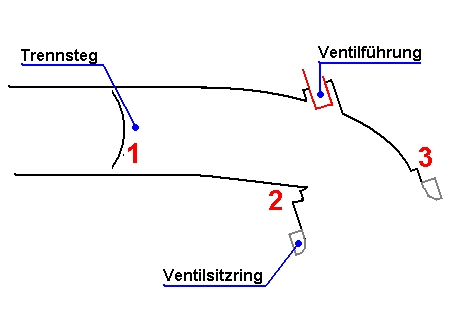
1. Der Trennsteg zwischen den Ventilen.
2. Der Innenradius am Ventilsitzringbereich.
3. Der Aussenradius am Ventilsitzringbereich.
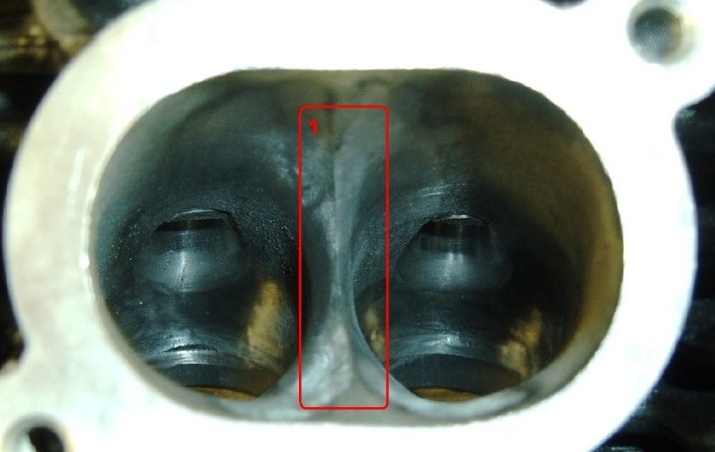
Der Trennsteg (1) ist hier schon mal grob in Form getrimmt:
Die ursprüngliche Breite ist noch gut zu erkennen. Hier geht es
"recht eckig" zu (Ich vergleiche das gerne mit
dem cW-Wert eines Bauernschrankes :-/ ).
Im Kanal herschen Geschwindigkeiten, die durchaus im Schallbereich liegen.
Da darf der Trennsteg ruhig eine Kontur haben, die einer Nase eines
Überschalljets ähnelt. (Wenn man sich
daran die Finger verletzt, ist er scharf genug angeschliffen :-)))
)
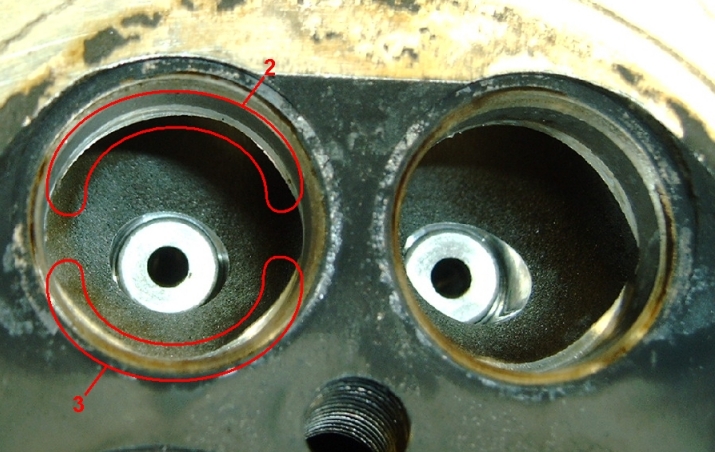
Hier sehen wir einen frisch demontierten Kopf.
Am Innenradius (2)geht es nicht nur im rechten Winkel
herum, sondern es steht bei einigen Köpfen sogar ein Grat von einem
bis mehreren Millimetern in den Kanal rein. Dieser muß verrundet
werden.
Der Außenradius (3) hat einen monströsen
Absatz zum Ventilsitzring hin. (Hier geht das sogar noch, im Vergleich
zu anderen Köpfen!)
Eigentlich ist es nicht gerade erstrebenswert, ausgerechnet im Ventilsitzringbereich
den Kanalquerschnitt im Vergleich zum Rest zu erhöhen! Trotzdem:
Die Kontur ist wichtiger als die Querschnittsveränderung. Der Außenradius
muß also zum Ventilsitz hin angepasst werden.
Im Querschnitt sieht das ungefähr so aus:
Nach erfolgter Bearbeitung sollte es so aussehen:
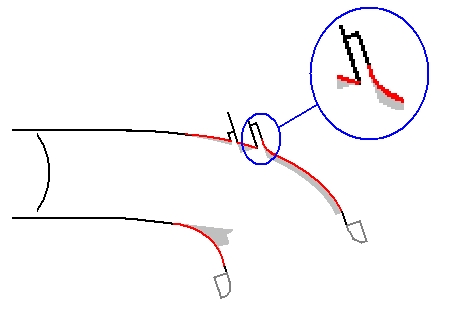 Hierzu einmal die Darstellung der neuen Kanaloberfläche (rot),
im Vergleich hierzu ebenso das abgetragene Material (grau): Der Innenradius darf dabei nicht einfach platt gefräst
werden, sondern es muß ein möglichst großer Radius
entstehen.
Den Aussenradius auch möglichst tief in den Kanal hinein bearbeiten:
Die Ventilführung lässt dabei auch etwas "Fleisch" (längst
nicht so viel wie skizziert, es geht ja nur ums Prinzip...).
Genauso sollte die Ausfräsung für die Führung auf der
Sitzringseite abgerundet werden.
Innenradius bearbeitet (hier ist auch die angefaste
Ventilführung zu sehen):
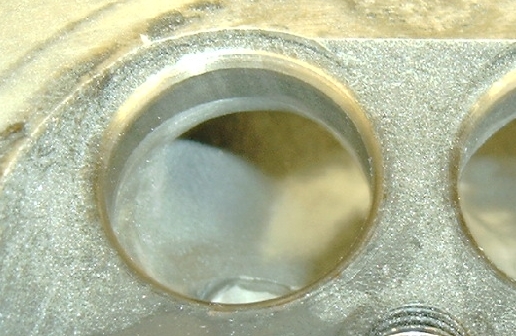
Aussenradius und Ausfräsung für die Ventilführung:
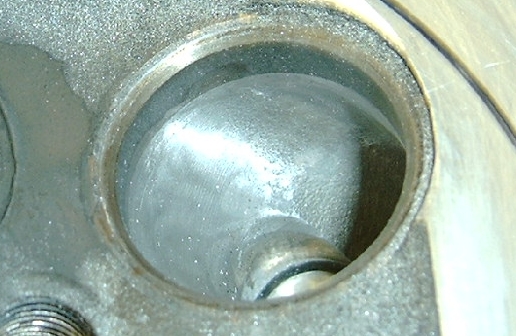
Auf den Bildern ebenfalls sehr gut erkennbar: die sehr rauhe
Oberfläche der Kanäle.
Nach der groben Bearbeitung, wobei die neue Kanalform ausgearbeitet
wurde, muß die Oberfläche noch verschliffen werden. Ein schnell
geschriebener Satz, tatsächlich beginnt hier aber erst die eigentliche
Arbeit. Es ist mühsam, es ist dreckig, aber: Es lohnt sich!!!
Später kann ein Kanal so aussehen:
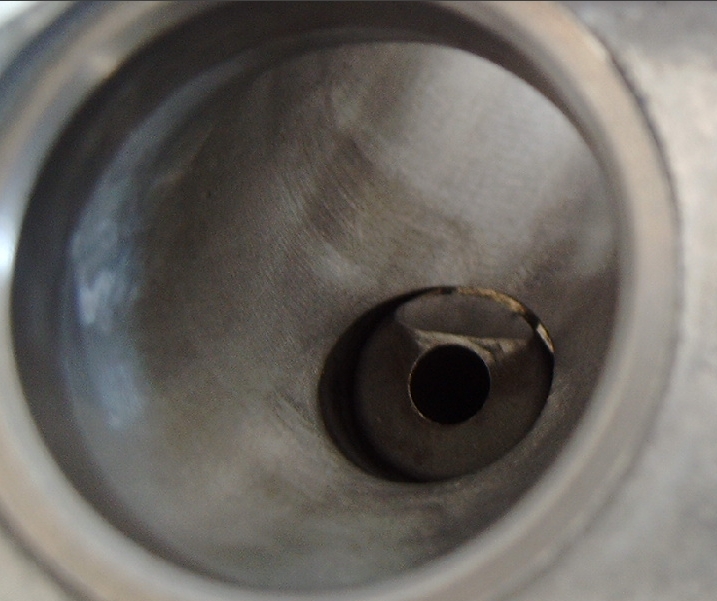
Fein verschliffen,
aber nicht (!!!) poliert. Hier kann man entweder mit Lamellenschleifkörper
arbeiten (bei einer Drehzahl von ca. 20.000U/min
reicht 80´er Körnng) oder von Hand schleifen (hier
sollte es eine 320-360´er Körnung sein).
Auslass:
Hier ist die Kanalform grundsätzlich sehr gut. Ein paar Dellen
hier und da können geglättet werden. Das war es schon, naja
fast:
Einen Bereich gibt es, an dem sich die Tunerwelt immer wieder streitet:
Die Ventilführung.
Soll und darf eine Ventilführung im Auslass soweit gekürzt
werden, dass sie nicht mehr in den Kanal ströhmungsungünstig
hinein ragt?
Was dafür
spricht: ganz klar der Strömungswiderstand, welcher dann beseitigt
wird.
Was dagegen
spricht: die thermische Belastung des Ventils.
Nur über den Sitzring, wenn das Ventil geschlossen ist und über
den Ventilschaft kann das Auslassventil Wärme abführen. (Und
Wärme bekommt es reichlich!!!)
Kürzt man die Ventilführung, nimmt man in gleichem Maße
dem Ventil die Möglichkeit, Wärme abzuleiten.
Dies hätte erhöhten Verschleiß und im Extremfall ein
verbranntes Auslassventil zur Folge.
Wie gesagt,
einige sind der Meinung, dass "ja, es ist bei den heutigen, modernen
Materialien möglich", andere widerum sagen "nein, die Dauerhaltbarkeit
leidet".
In Wirklichkeit ist es immer eine Einzelfallentscheidung...
Meine persönliche
Meinung: Es ist technisch machbar und es hat keine Auswirkungen auf
die Dauerhaltbarkeit, zumindest bei den Twins nicht.
Bergündung:
1. Der thermische Haushalt ist bei unseren Twins kurios aber grundsolide
konstruiert:
Wir haben zwei Ölpumpen in unseren Motoren:
Pumpe Nr. 1 ist für die Motorschmierung und die Getriebeausgangswelle
zuständig.
Pumpe Nr. 2 versorgt die Getriebeeingangswelle und die Kupplung. Parallel
dazu gehen Ölkanäle an den Auslasskanälen vorbei, um
dann die Wärme über den Ölkühler abzuführen.
(Deswegen ist der Motor auch immer scheinbar so
heiß: Wer ein Ölthermometer verbaut hat, misst immer die
Abwärme der Auslasskanäle mit.
Die Wärme muß nicht erst mühsam
über Kühlrippen abgeführt werden, sondern wird direkt
vom Öl in den Kühler transportiert. Die Restwärme wird
dann vom Öl in der Ölwanne auf den gesamtem Motorblock verteilt.
Dies verhindert Hitzezonen.)
2.
Ich selbst fahre zu diesem Zeitpunkt seit ca. 21.000 km mit gekürzten
Auslassventilführungen herum: Meine Ventile sind nicht verbrannt
und sie haben sich weder gesetzt noch gelängt.
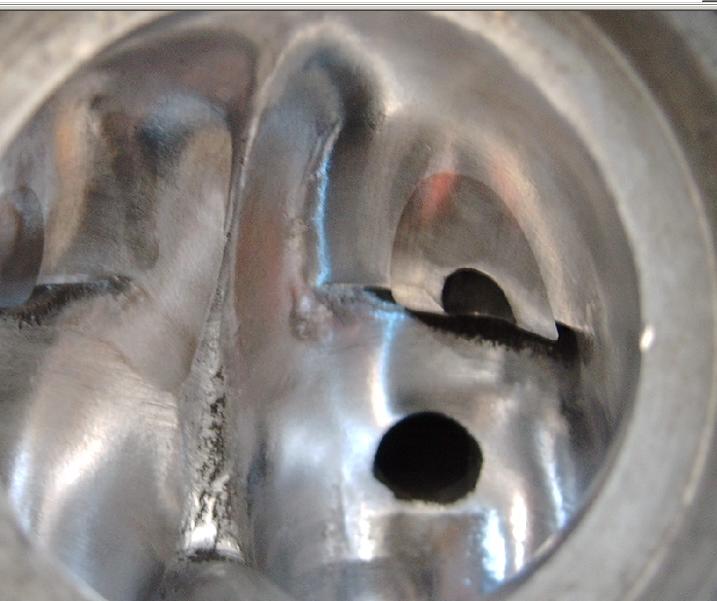
Hier
hatte ich noch "Angst" und die Führung nur leicht angeglichen.
Sie kann aber wirklich komplett der Kanalführung angepasst werden.
Was man noch sieht: Der Trennsteg ist nicht
(!!!) scharf geschliffen wie im Einlasskanal.
Das würde ihn verbrennen, da die dünnen
Bereiche keine Möglichkeit hätten, Wärme abzuführen.
Ach ja, hier war ich wohl gerade am Polieren:
Das macht die Oberfläche kleiner und somit die Wärmeaufnahme
geringer.
Das hält den Kopf kühler, dadurch bleibt
auch das angesaugte Gemisch kühler und somit dichter. Mit anderen
Worten: es wird mehr Luftmasse angesaugt und darum geht es schließlich
bei der ganzen Tunerei :-)))
Zum Werkzeug, mit dem man sowas bearbeiten kann:
Um die Kanäle in Form zu trimmen, bevorzuge ich Fräsköpfe
in "Tropfenform" und "Flammenform". Für die eigentliche Arbeit,
dem Verschleifen, verwende ich Lamellenschleifstifte: Durchmesser 25mm,
Höhe 10mm, 80´er Körnung. Alles mit 6 mm-Schaft zum
spannen. (In Baumärkten braucht man danach gar nicht erst fragen,
dafür ist das Maß für die Lamellen zu exotisch bzw.
zu klein, mit größeren Maßen kommt man aber nicht in
die Kanäle hinein. Es gibt aber Internetshops, welche das entsprechende
Werkzeug anbieten.)
Als Antrieb habe ich druckluftbetriebene Handfräser, die schon
ihre 21.000U/min machen: amtliches Werkzeug! :-)))
Es gehen aber auch Elektroantriebe wie "Dremel" (Achtung: Hier unbedingt
auf die Schaftgröße achten: Verbreitet sind Schaftgrößen
von 3, 6 und 8 mm. "Dremel" hat ein zölliges Maß. Damit bindet
man sich an die Fräser/Lamellen von Dremel und diese sind sehr
teuer!!!)
Was man möglichst nicht verwenden sollte:
Biegsame Wellen für die Bohrmaschiene. Bohrmaschienen haben zwar
reichlich Drehmoment, aber keine Drehzahl. Damit bekommt man zu schnell
Macken in die Oberfläche. Ausserdem sind sie einfach sehr unhandlich.
(Und gefährlich: mit einer biegsamen Welle habe ich mal angefangen,
war ja billig! Irgendwann blockierte das Werkzeug im Material, die Welle
wickelte sich um meinen Arm, einschließlich Bohrmaschiene mit
Kabel: von den blauen Flecken hatte ich wochenlang etwas...)
Wer es dennoch versuchen will: Die Lamellenschleifkörper sollten
dann eine Körnng von 240-320 haben, da sonst die Oberfläche
zu rau wird.
Weiter
geht es nun mit dem Brennraum...
|